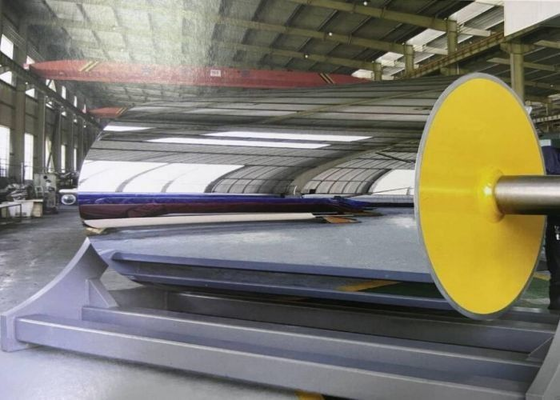
Podwójna-powłoka vs Jedna-powłoka Chłodząca Rolka: Kompletny Przewodnik po Wytłaczaniu Folii z Dużą Prędkością
Szybka odpowiedź
Podwójna-powłoka chłodząca rolka to dwuścienna rolka chłodząca, w której spawanana spiralna przegroda zamienia szczelinę między wewnętrznym rdzeniem a cienką zewnętrzną powłoką w ciągły wąski kanał. Ponieważ rdzeń przenosi obciążenie zginające, robocza powłoka może mieć grubość 8-15 mm zamiast 25-40 mm, a ponieważ kanał jest zamknięty, prędkość chłodziwa utrzymuje się na poziomie 1,5-3 m/s względem powierzchni wymiany ciepła. Rezultatem jest o 30-50% skuteczniejszy współczynnik wymiany ciepła i jednorodność poprzeczna wstęgi ±1 °C, lub ±0,5 °C przy zmiennym skoku. Jest to warte zapłacenia powyżej około 250 m/min na szerokich wstęgach i zazwyczaj poniżej 150 m/min dla gatunków nieoptycznych.
Kluczowe wnioski
· Wydajność termiczna jest określana przez grubość powłoki i prędkość chłodziwa, a nie przez średnicę.
· Jednorodność poprzeczna wstęgi, a nie średnia temperatura, określa zamglenie, grubość i krystaliczność.
· Obieg z podwójną-powłoką powoduje od 3 do 6 razy większy spadek ciśnienia niż otwarta wnęka.
· Wąskie kanały zatykają się najpierw i nie można ich szczotkować, więc filtracja jest wymogiem projektowym.
· "Podwójna-powłoka" opisuje rodzinę; profil skoku i jakość spawania decydują o wyniku.
· Akceptacja musi być mierzona pod obciążeniem, z produkcyjną żywicą i produkcyjną przepustowością.
Tabela podsumowująca
|
Pozycja
|
Opis
|
|
Funkcja
|
Kontrolowane usuwanie ciepła z stopionej lub półstopionej wstęgi polimerowej
|
|
Konstrukcja
|
Zewnętrzna robocza powłoka + wewnętrzny rdzeń + spawana spiralna przegroda
|
|
Grubość powłoki zewnętrznej
|
8-15 mm dla większości zastosowań folii
|
|
Rdzeń wewnętrzny
|
Strukturalny; dzieli obciążenie zginające i naciskowe z powłoką
|
|
Prędkość kanału
|
1,5-3 m/s, turbulentna przy ścianie
|
|
Powierzchnia
|
Twardy chrom 80-150 µm przy 800-1000 HV
|
|
Wykończenie
|
Ra 0,02-0,05 µm (BOPP/CPP); 0,005-0,02 µm (BOPET); ≤0,01 µm (optyczne)
|
|
Jednorodność
|
Typowo ±1 °C; ±0,5 °C zmienny skok
|
|
Spadek ciśnienia
|
Trzy do sześciu razy większy niż w równoważnej otwartej wnęce
|
|
Okres eksploatacji
|
10-15 lat z uzdatnioną wodą i odkamienianiem
|
Definicja
Podwójna-powłoka chłodząca rolka — zwana również rolką z podwójną-płaszczem lub rolką z spiralną przegrodą — jest rolką wymiany ciepła, w której chłodziwo nie zajmuje wolnej objętości wewnętrznej, lecz jest ograniczone do ścieżki spiralnej między dwoma współosiowymi cylindrami. Cylinder zewnętrzny jest powierzchnią roboczą; cylinder wewnętrzny jest strukturalny; spiralna przegroda jest spawana między nimi i określa zarówno ścieżkę przepływu, jak i znaczną część sztywności rolki.
Różni się od trzech sąsiednich konstrukcji. Rolka z pojedynczą-powłoką lub otwartą-wnęką ma jedną ściankę i pustą przestrzeń wewnętrzną. Rolka z otworami obwodowymi wierci otwory blisko powierzchni grubej ścianki. Rolka wielostrefowa dzieli powierzchnię na niezależnie sterowane obiegi do profilowania. Każda ma swoje miejsce; podwójna-powłoka spiralna jest głównym wyborem do odlewania folii, ponieważ równoważy wymianę ciepła, jednorodność i możliwość produkcji.
Zasada działania
Cztery opory
Ciepło z polimeru musi przejść, szeregowo: przez interfejs styku między wstęgą a powłoką; warstwę chromu; ściankę powłoki; i warstwę graniczną chłodziwa.
Interfejs styku jest zazwyczaj największy i najbardziej zaniedbywany. Powietrze uwięzione między gładką rolką a szybko poruszającą się wstęgą jest doskonałym izolatorem. Noże powietrzne, skrzynki próżniowe i przypinanie elektrostatyczne istnieją właśnie po to, aby zlikwidować tę warstwę, a żadna konstrukcja rolki nie kompensuje jej braku.
Warstwa chromu wnosi niewielki opór przy grubości 80-150 µm, ale decyduje o uwalnianiu, zużyciu i, poprzez swoje wykończenie, o zachowaniu nukleacji, które objawia się jako zamglenie.
Termin ścianki to grubość podzielona przez przewodność cieplną. Dlatego 12 mm powłoka przewyższa 32 mm powłokę przy identycznej średnicy i przepływie, i dlatego wewnętrzne wsparcie strukturalne jest cechą termiczną, a nie tylko mechaniczną.
Termin warstwy granicznej chłodziwa jest odwrotnie proporcjonalny do lokalnego współczynnika wymiany ciepła. Przy niskiej prędkości film ciepłej wody przy ścianie jest gruby i stabilny; przy 1,5-3 m/s w wąskim kanale jest cienki i stale odnawiany.
Co robi kanał
Zamknięty kanał spiralny robi trzy rzeczy, których otwarta wnęka nie może. Zapobiega zwarciom, ponieważ nie ma ścieżki o niskim oporze przez środek. Utrzymuje prędkość na całej powierzchni, dzięki czemu warstwa graniczna pozostaje cienka od jednego końca do drugiego. I pozwala na zmienny skok: stopniowe zmniejszanie skoku wzdłuż powierzchni kompensuje wzrost temperatury samego chłodziwa, spłaszczając profil powierzchni, który w przeciwnym razie opadałby od wlotu do wylotu.
Arytmetyka wymiarowania
Wymagane usuwanie ciepła to przepustowość masowa × ciepło właściwe × dopuszczalny spadek temperatury. Dla polipropylenu należy dodać ciepło utajone krystalizacji; pominięcie go zaniża obciążenie o 15-25% w przypadku BOPP. Czas kontaktu to kąt opasania w radianach × promień ÷ prędkość odlewania. Przepływ chłodziwa wynika z obciążenia i dopuszczalnego wzrostu temperatury, a prędkość kanału wynika z przepływu i przekroju kanału.
Trzy sprawdzenia wyłapują większość błędów wymiarowania: czy obliczenie wykorzystuje najgrubszą taśmę przy maksymalnej przepustowości; czy wykorzystuje najwyższą sezonową temperaturę chłodziwa; i czy wynikowa prędkość pozostaje w zakresie turbulentnym przy tym przepływie?
Korzyści
· Wyższy strumień ciepła na jednostkę powierzchni czołowej, umożliwiający wyższą prędkość odlewania przy stałej jakości.
· Bardziej jednorodna poprzecznie wstęga, zmniejszająca wahania grubości, zamglenie i odpady krawędziowe.
· Szybsza reakcja przy uruchomieniu i podczas zmian gatunku, ponieważ robocza powłoka ma mniejszą masę.
· Lepsze zachowanie podczas sezonowych wahań temperatury wody.
· Specyfikacja wydajności, którą można zmierzyć i egzekwować, zamiast specyfikacji wymiarowej.
Zastosowania
Podwójna-powłoka chłodzące rolki są standardem na sekcjach odlewania BOPP i BOPET, liniach CPP i odlewania PE, foliach optycznych, foliach separatorów baterii litowych, bębnach chłodzących do powlekania wytłaczanego i laminowania, oraz na płytach odlewanych, gdzie liczy się jakość powierzchni.
Są mniej przekonujące na wąskich liniach konfekcjonowania, na wolnych liniach płytowych z długim czasem kontaktu, oraz na gatunkach opakowaniowych nieoptycznych, gdzie ±3 °C jest akceptowalne.
Porównanie materiałów
|
Materiał powłoki
|
Przewodność cieplna
|
Zachowanie korozyjne
|
Kiedy wybrać
|
|
Stal węglowa
|
Wysoka
|
Wymaga uzdatnionej wody i inhibicji
|
Standardowe odlewanie folii
|
|
Stal stopowa (kuta)
|
Wysoka
|
Dobra przy uzdatnianiu
|
Szerokie, obciążone rolki
|
|
Stal nierdzewna
|
Około jednej trzeciej niższa
|
Doskonałe
|
Agresywna chemia wody, kontakt z żywnością
|
|
Stal węglowa chromowana
|
Wysoka (cienka warstwa)
|
Dobra ochrona powierzchni
|
Domyślny wybór dla gatunków folii
|
|
Powlekana ceramiką / węglikiem
|
Umiarkowana
|
Bardzo wysoka
|
Spoiwa ścierne lub silnie przylegające
|
Porównanie zastosowań
|
Folia
|
Czułość na hartowanie
|
Cel jednorodności
|
Wykończenie
|
Uwagi projektowe
|
|
BOPP
|
Umiarkowana
|
±1 °C
|
Ra 0,02-0,05 µm
|
Zmienny skok na wstęgach powyżej 4 m
|
|
BOPET
|
Wysoka
|
±0,5-1 °C
|
Ra 0,005-0,02 µm
|
Szybkość hartowania określa zawartość amorficzną
|
|
CPP
|
Umiarkowana
|
±1-2 °C
|
Ra 0,02-0,05 µm
|
Zachowanie uwalniania krytyczne
|
|
Optyczna
|
Bardzo wysoka
|
±0,5 °C
|
Ra ≤0,01 µm
|
Balans G1.0, bicie promieniowe ≤0,01 mm
|
|
Separator
|
Bardzo wysoka
|
±0,5 °C
|
Ra ≤0,01 µm
|
Czystość i filtracja krytyczne
|
Matryca zastosowań przemysłowych
Przewodnik wyboru
Odpowiedz na sześć pytań po kolei.
1. Jaki jest strumień ciepła? Przepustowość, grubość wstęgi, temperatura topnienia i wymagana temperatura wyjściowa. Dodaj człon krystalizacji dla PP.
2. Jaki jest najgorszy przypadek? Maksymalna wydajność, najgrubsza wstęga, najcieplejsza woda chłodząca. Rolka dobrana do średnich warunków zapewnia średnią jednorodność, gdy jest obciążona.
3. Jakiej jednorodności potrzebuje produkt? ±2 °C dla ogólnych opakowań, ±1 °C dla standardowych BOPP i BOPET, ±0,5 °C dla gatunków optycznych i separatorów.
4. Czy szerokość jest wystarczająco duża, aby uzasadnić zmienny skok? Powyżej około 4 m, kanał o stałym skoku wykaże mierzalny spadek od wlotu do wylotu, chyba że skok zostanie skompensowany.
5. Czy infrastruktura może to zapewnić? Rolka o długości 6-8 m może wymagać 60-90 m³/h przy spadku ciśnienia od trzech do sześciu razy większym niż w otwartej wnęce. Sprawdź krzywą pompy, a nie etykietę pompy.
6. Czy woda jest uzdatniana? Jeśli nie, albo przeznacz budżet na filtrację i odkamienianie, albo zaakceptuj krótszy okres między serwisami.
Strony Rolka chłodząca BOPP i Rolka chłodząca PRS przedstawiają obie architektury w odniesieniu do tych sześciu pytań.
Przewodnik zakupu
Uwzględnij następujące elementy w zapytaniu ofertowym.
· Deklaracja zadania: gatunek polimeru, przepustowość w kg/h, szerokość i grubość odlewanej wstęgi, prędkość odlewania, temperatury topnienia i wyjściowe, temperatura wlotowa chłodziwa w najcieplejszym miesiącu, oraz czy sekcja wykorzystuje nóż powietrzny, skrzynkę próżniową lub wannę wodną.
· Obliczenie wymiarowania dla najgorszej kombinacji, z podanymi założeniami.
· Przepływ i spadek ciśnienia przy tym obciążeniu, aby można było zweryfikować pompę i rurociągi.
· Geometria kanału: liczba zwojów, profil skoku, przekrój kanału, grubość przegrody, przygotowanie i penetracja spoiny.
· Rysunek powłoki: klasa materiału i certyfikat, grubość ścianki, specyfikacja chromu i zakres grubości.
· Raporty z inspekcji: bicie promieniowe, cylindryczność, klasa wyważenia dynamicznego, grubość chromu, ślad Ra, oraz test szczelności obwodu pod ciśnieniem lub helem.
· Protokół odbioru pod obciążeniem: przebieg termoparowy lub skanowanie podczerwienią w kilku pozycjach poprzecznych wstęgi, z produkcyjną żywicą i przepustowością.
Cztery pytania oddzielają kompetentnych dostawców od montażystów: czy potrafią wykonać produkt według istniejącego rysunku rolki; czy potrafią dostarczyć certyfikaty młyna dla materiału powłoki i przegrody; czy potrafią wspierać wymianę OEM bez rysunku; i czy potrafią przedstawić porównywalne referencje przy podobnej szerokości i prędkości. Profesjonalny producent rolek przemysłowych odpowiada na wszystkie cztery pytania dokumentami, a nie przymiotnikami.
Koszt i całkowity koszt posiadania
Podwójna-powłoka rolka zazwyczaj kosztuje 1,5-2,2 razy więcej niż pojedyncza-powłoka rolka o tych samych wymiarach. Premia zapewnia jednorodność, która przekłada się na trzy efekty ekonomiczne: zmniejszenie odpadów krawędziowych i odrzutów grubości; zmniejszenie strat związanych z zamgleniem w gatunkach optycznych i metalizowanych; oraz możliwość utrzymania prędkości linii w ciepłej pogodzie zamiast jej zmniejszania.
Przeciwko temu przemawiają wyższe zużycie energii przez pompę z powodu spadku ciśnienia, krótszy interwał odkamieniania przy słabym uzdatnianiu wody i wyższy koszt naprawy w przypadku awarii spoiny przegrody. W praktyce zwrot z inwestycji na szerokiej linii BOPP lub BOPET jest zazwyczaj napędzany przez wydajność i czas pracy, a nie przez energię, i zazwyczaj wynosi od 12 do 24 miesięcy, gdy przed wymianą istniał mierzalny problem z jednorodnością.
Analiza awarii
|
Problem
|
Możliwa przyczyna
|
Zalecane rozwiązanie
|
|
Gradient od krawędzi do krawędzi pod obciążeniem
|
Chłodziwo nagrzewające się wzdłuż powierzchni; stały skok na szerokiej rolce
|
Określić zmienny skok; zweryfikować podział przepływu między ścieżkami
|
|
Środkowy pas pracujący na gorąco
|
Osady w strefie niskiej prędkości; przepływ omijający przegrodę
|
Odkamienić; przetestować pod ciśnieniem; dodać filtrację 100-200 µm
|
|
Nagły zimny pas po latach eksploatacji
|
Pęknięcie zmęczeniowe w spoinie przegrody
|
Badanie endoskopowe i test ciśnieniowy; naprawić lub wymienić powłokę
|
|
Odbitki uwalniania, przyklejanie, lokalna utrata połysku
|
Zanieczyszczony lub zużyty chrom; lokalny gorący punkt z powodu zanieczyszczenia
|
Wyczyścić i wypolerować; zmierzyć Ra; przeskanować ponownie pod obciążeniem
|
|
Stopniowa utrata zdolności chłodzenia
|
Kamień lub biofilm po stronie wody; zatkany filtr
|
Zarejestrować przepływ i ΔT; odkamienić; przywrócić uzdatnianie wody
|
|
Wibracje i okresowe pasma grubości
|
Niewyważenie, zużycie łożysk, bicie połączenia
|
Przejrzeć raport wyważenia; wymienić łożyska; sprawdzić wyrównanie
|
|
Wżery po stronie wody
|
Nieuzdatniona woda; para metali o różnym potencjale przy spoinie
|
Kontrola chemii i inhibitor; rozważyć powłokę ze stali nierdzewnej
|
|
Wysoki spadek ciśnienia po serwisie
|
Zgnieciona uszczelka, nieprawidłowe połączenie, częściowe zatkanie
|
Porównać z bazową linią uruchomienia; rozebrać i sprawdzić
|
Przewodnik konserwacji
Miesięcznie: zarejestrować przepływ, temperaturę wlotową i ΔT wlot-wylot; porównać z bazową linią uruchomienia. Spadające ΔT przy stałym przepływie wskazuje na zanieczyszczenie przed zmianą jakości folii.
Kwartalnie: sprawdzić powierzchnię chromu pod światłem skośnym pod kątem śladów, ścieżek zużycia i narostów na krawędziach; sprawdzić różnicę ciśnień filtra; sprawdzić obrotowe złącze pod kątem wycieków i wibracji.
Rocznie: zmierz bicie promieniowe i sygnaturę wibracji przy prędkości roboczej; przejrzeć stan łożysk; potwierdzić, że wyważenie nie uległo dryftowi po żadnej naprawie.
Co dwa do czterech lat: odkamienić obwód. Interwał zależy od twardości wody, jakości filtracji i tego, czy pętla jest zamknięta. Użyj metody odkamieniania zatwierdzonej dla materiału powłoki i dokładnie zneutralizuj.
W przypadku każdego niewyjaśnionego pasma: przetestuj obwód pod ciśnieniem, zanim założysz usterkę termiczną. Pęknięcie spoiny przegrody naśladuje problem z zanieczyszczeniem, a czyszczenie go nie naprawi.
Studium przypadku
Typ klienta: Producent folii BOPP, Azja Południowo-Wschodnia.
Folia: 12-18 µm zwykła i metalizowana BOPP, plus gatunek metalizowany.
Warunki pracy: szerokość odlewania 6,8 m, prędkość odlewania 380 m/min, 2400 kg/h, woda chłodząca 28-32 °C w sezonie deszczowym.
Problem: Linia pracowała z pojedynczą-powłoką chłodzącą rolką z otwartą-wnęką. Temperatura wlotowa utrzymywała nastawę w granicach 0,3 °C, jednak powierzchnia wykazywała rozpiętość od krawędzi do środka wynoszącą 3,8 °C pod obciążeniem. Folia miała powtarzający się pas grubości około 900 mm od strony napędu, a gatunki metalizowane były obniżane z powodu zamglenia. Obniżenie temperatury wody do 24 °C nieznacznie zmniejszyło objawy i zwiększyło zużycie energii przez agregat chłodniczy.
Diagnoza: Przepływ wynosił 45 m³/h, co dawało niską prędkość w otwartej wnęce. Środek powierzchni wykazywał najwyższą temperaturę, co jest zgodne z osadami w strefie niskiej prędkości. Przebieg termoparowy w pięciu pozycjach potwierdził profil z gorącym środkiem, a nie prosty spadek od wlotu do wylotu.
Rozwiązanie: Podwójna-powłoka chłodząca rolka o identycznej średnicy 700 mm i długości powierzchni czołowej, kanał spiralny o zmiennym skoku, zewnętrzna powłoka 14 mm, wyważenie G1.0, chrom Ra 0,02 µm. Przepływ zwiększono do 68 m³/h, aby utrzymać prędkość kanału, a przed obrotowym złączem zainstalowano system filtracji 150 µm.
Wynik: Rozpiętość pod obciążeniem spadła do 0,9 °C. Pas grubości zniknął ze skanu profilu, zamglenie na gatunkach metalizowanych poprawiło się o około 0,4 punktu procentowego, a linia utrzymała 380 m/min bez poprzedniego spadku o 20 m/min w ciepłą pogodę. Obliczony okres zwrotu wyniósł 14 miesięcy na wydajności i energii; pierwsze odkamienianie było wymagane po 26 miesiącach. Dwa porównywalne projekty szerokich wstęg są udokumentowane w bibliotece Studia przypadków : Rolki chłodzące chromowane: Przypadek 7,4m BOPP w Ameryce Południowej oraz Rolki chłodzące odporne na korozję: Przypadek 8,7m BOPP w Ameryce Północnej.
FAQ
Czy podwójna-powłoka chłodząca rolka jest zawsze lepsza niż pojedyncza-powłoka rolka?
Nie. Jest lepsza, gdy strumień ciepła i szerokość wstęgi sprawiają, że jednorodność jest czynnikiem ograniczającym jakość lub prędkość. Na wąskich, wolnych, nieoptycznych liniach, dobrze wykonana pojedyncza-powłoka rolka z wewnętrznym wypieraczem zapewnia akceptowalną jednorodność przy niższych kosztach kapitałowych i łatwiejszym dostępie do czyszczenia.
Przy jakiej prędkości linii konstrukcja podwójna-powłoka staje się konieczna?
Nie ma uniwersalnego progu. Z reguły staje się domyślnym wyborem powyżej około 250 m/min na wstęgach szerszych niż 3 m, lub gdy określono jednorodność ±1 °C. Poniżej około 150 m/min dla gatunków nieoptycznych korzyść jest zazwyczaj marginalna.
Czy "podwójna-powłoka" to to samo co "podwójna-płaszczowa" lub "spiralna przegroda"?
Opisują jedną rodzinę. Podwójna-powłoka i podwójna-płaszczowa odnoszą się do dwóch współosiowych cylindrów; spiralna przegroda opisuje element tworzący kanał. To, co odróżnia dobrą rolkę od złej, to skok, przekrój kanału i jakość spawania.
Czy grubsza powłoka zapewnia lepsze chłodzenie?
Wręcz przeciwnie. Opór promieniowy jest proporcjonalny do grubości ścianki, więc grubsza ścianka spowalnia przepływ ciepła i dodaje bezwładność termiczną. Grubość jest dobierana pod kątem sztywności i wytrzymałości na ciśnienie, a konstrukcja podwójna-powłoka istnieje częściowo po to, aby utrzymać ją na jak najniższym poziomie.
Jakiego przepływu i spadku ciśnienia należy się spodziewać?
Przepływ wynika z obciążenia, zazwyczaj 1,5-3 m/s prędkości kanału, co na rolce o długości 6-8 m oznacza 60-90 m³/h. Spadek ciśnienia w wąskim kanale spiralnym zazwyczaj wynosi od trzech do sześciu razy więcej niż w otwartej wnęce, więc dobierz pompę do własnej krzywej rolki.
Czy można przerobić istniejącą pojedynczą-powłoka rolkę?
Praktycznie nie. Konwersja wymaga nowego zespołu powłoki, przegrody, czopa i złącza, plus ponowne wyważenie. Nowa rolka prawie zawsze kosztuje mniej i jest objęta gwarancją.
Jak weryfikuje się jednorodność temperatury przed akceptacją?
Za pomocą testu pod obciążeniem: przepustowość produkcyjna, reprezentatywna żywica i przebieg termoparowy lub skanowanie podczerwienią w kilku pozycjach poprzecznych wstęgi. Pomiar bez obciążenia niczego nie dowodzi i nie powinien być akceptowany jako dowód.
Jakie uzdatnianie wody wymaga konstrukcja?
Filtrowana, inhibowana, woda w obiegu zamkniętym o stabilnej temperaturze, z filtracją 100-200 µm przed obrotowym złączem. Nieuzdatniona woda skraca interwał odkamieniania, atakuje spoiny przegrody i ostatecznie wymusza przedwczesną wymianę.
Jak długo będzie służyć rolka?
Dziesięć do piętnastu lat z uzdatnioną wodą, zaplanowanym odkamienianiem i konserwacją chromu. Remont jest zazwyczaj opłacalny przy 40-60% kosztu nowej rolki, jeśli powłoka i przegroda są w dobrym stanie; pęknięta przegroda zmienia tę kalkulację.
Czy konstrukcja zmienia się dla BOPET w porównaniu z BOPP?
Tak. BOPET wymaga drobniejszego wykończenia i większej jednorodności, ponieważ szybkość hartowania określa zawartość amorficzną i jest bardziej wrażliwy na osadzanie się oligomerów. Zacznij od zakresu Rolki do odlewania folii i dostosuj wykończenie, skok i filtrację.
Wniosek
Dla szybkiego wytłaczania folii na szerokich wstęgach, podwójna-powłoka chłodząca rolka jest lepszym rozwiązaniem inżynieryjnym, i to zarówno ze względów konstrukcyjnych, jak i termicznych. Wewnętrzne wsparcie pozwala na cienką roboczą powłokę, która usuwa opór promieniowy; zamknięty kanał spiralny utrzymuje prędkość przy ścianie, co usuwa opór warstwy granicznej. Razem zapewniają o 30-50% skuteczniejszy współczynnik wymiany ciepła i pasmo jednorodności, które można określić, zmierzyć i egzekwować.
Nie jest to uniwersalna modernizacja. Kosztuje 1,5-2,2 razy więcej, powoduje od trzech do sześciu razy większy spadek ciśnienia i jest bardziej wrażliwa na złe uzdatnianie wody niż otwarta wnęka. Na wąskich, wolnych, nieoptycznych liniach zapewnia margines, którego nikt nie potrzebuje.
Decyzja należy do obliczenia obciążenia w najgorszym przypadku. Specyfikacja należy do zamówienia: profil skoku, geometria kanału, grubość powłoki, klasa wyważenia, specyfikacja chromu i protokół jednorodności pod obciążeniem. Kupujący, którzy napiszą te sześć pozycji, otrzymają wydajność, za którą zapłacili. W odniesieniu do otaczającego sprzętu, przejrzyj zakres Rolki do folii dwuosiowo orientowanych i centrum Przemysł folii , a przed napisaniem zapytania ofertowego przeczytaj przewodnik Rolki chłodzące PRS do linii BOPP, BOPET i BOPA.
Kontakt
Jenny Liu
Email: sale05@huataogroup.com
Strona internetowa: https://www.huataomulti-indusrolls.com/
Telefon / WhatsApp: +86 177 4378 9775
Hashtagi
#ChillRoll #DoubleShellRoll #FilmExtrusion #BOPP #BOPET #CastFilm #CPP #FlexiblePackaging #IndustrialRoller #HeatTransfer #RollerMaintenance #TemperatureControl #FilmProduction #Procurement #EngineeringDesign #ProcessOptimization

 Twoja wiadomość musi mieć od 20 do 3000 znaków!