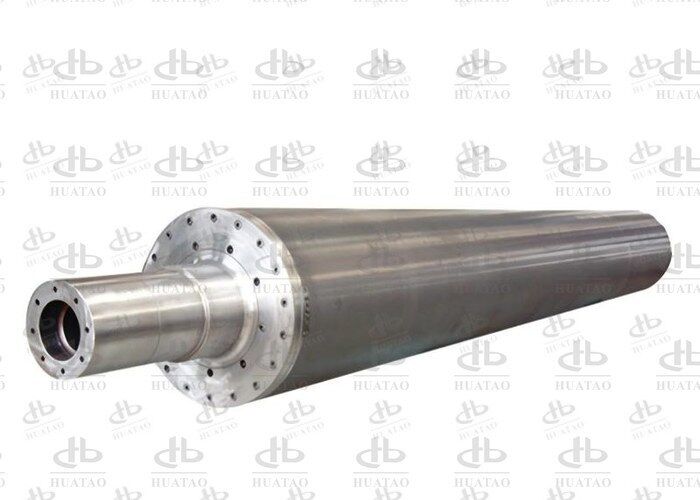
Szybka odpowiedź
Błyszczące plamy i przypalenia na kalandrowanej włókninie są obydwa błędami dawki energii na powierzchni wstęgi. Połysk pojawia się, gdy włókna powierzchniowe topią się, płyną i są dociskane płasko; przypalenia pojawiają się, gdy ta sama powierzchnia przechodzi od topnienia do utleniania. W szczelinie kalandra wstęga ma kontakt tylko przez 2-5 ms, a ciepło przenika na głębokość 13-20 µm, więc wynik jest ustalany przez trzy zmienne: temperaturę stali na linii styku, lokalne ciśnienie styku i czas przylegania. Utrzymuj profil poprzeczny w granicach ±1,5 °C, dopasuj profilowanie do rzeczywistej siły liniowej i utrzymuj szczelinę otwartą podczas postojów — defekt zazwyczaj znika w ciągu jednej zmiany.
Kluczowe wnioski
· Połysk jest optyczną zmianą powierzchni; sam w sobie nie dowodzi strukturalnego nadmiernego wiązania. Testy rozdarcia i wydłużenia to rozstrzygają.
· Odchylenie poprzeczne powyżej ±2 °C jest znaleziskiem; powyżej ±4 °C jest przyczyną widocznego pasma.
· Błąd profilowania 0,03 mm na szerokości 2500 mm może obniżyć ciśnienie w szczelinie na krawędziach poniżej progu wiązania.
· Czas przylegania skraca się o połowę przy podwojeniu prędkości liniowej, więc korekta temperatury stosowana przez operatorów jest zazwyczaj zbyt duża i tworzy kolejny defekt.
· Zwęglony polimer na powłoce izoluje, działa goręcej niż otaczająca go stal i odbija lustrzane odbicie na wstędze.
· Postój ze zamkniętą szczeliną i gorącymi wałkami pozostawia łatę przypalenia dokładnie pasującą do obwodu jednego wałka.
· Jednorodność, profilowanie pod obciążeniem, bicie promieniowe na gorąco i wyważenie powinny znaleźć się w zamówieniu, zweryfikowane przez dokumenty dostarczone z wałkiem.
Tabela podsumowująca: Sygnatura defektu i pierwszy krok kontrolny
| Sygnatura |
Granica |
Pozycja |
Prawdopodobny mechanizm |
Pierwszy krok kontrolny |
| Pasmo satynowe |
Zanika na 20–50 mm |
Stałe pasmo lub obie krawędzie |
Poprzeczne odchylenie temperatury |
Skanowanie w podczerwieni przy 3–5 obr./min |
| Połysk, twarda krawędź |
Ostra, wyczuwalna |
Stała, często ukośna |
Zmarszczka, szczyt ciśnienia, ciało obce |
Odbicie w szczelinie, ścieżka wstęgi |
| Połysk wzorzysty |
Podąża za wytłoczeniem |
Powtarza się ze wzorem |
Zużyty obszar styku |
Głębokość wzoru pod światłem skośnym |
| Plama okresowa |
Ostra |
Raz na obrót |
Uszkodzenie powłoki, osad, bicie termiczne |
Pomiar bicia na gorąco |
| Brązowa plama po postoju |
Ostra, o kształcie szczeliny |
Pełna lub częściowa szerokość |
Czekanie ze zamkniętą szczeliną |
Dziennik postojów produkcyjnych |
| Ciemne plamki w pasmach |
Małe, nieregularne |
Stałe pasma |
Nagromadzenie zwęglonego materiału |
Kontrola wizualna w temperaturze 60–80 °C |
Definicja
Defekt połysku to zlokalizowany wzrost odbicia zwierciadlanego, mierzalny jako wzrost jednostek połysku 60° w porównaniu z próbką referencyjną, spowodowany spłaszczeniem włókien, utworzeniem filmu lub przeniesieniem wzoru w szczelinie. Defekt przypalenia to zmiana koloru — żółty, bursztynowy, brązowy lub czarny — z kruchością, spowodowany utlenianiem termicznym lub zerwaniem łańcucha, czasami z pozostałościami zwęglonego materiału przeniesionego z wałka. Połysk to reorganizacja powierzchni; przypalenie to degradacja chemiczna.
Zasada działania
Energia wiązania jest iloczynem temperatury kontaktu, ciśnienia kontaktu i czasu kontaktu. Czas kontaktu to szerokość szczeliny podzielona przez prędkość liniową: 8 mm szczeliny przy 150 m/min daje 3,2 ms, a przy 300 m/min daje 1,6 ms. Ciepło dyfunduje w przybliżeniu z pierwiastkiem kwadratowym z dyfuzyjności × czas, co dla polifiniów przy 0,1 mm²/s wynosi około 18 µm przy 3,2 ms i 12,6 µm przy 1,6 ms — włókno o grubości 2 den wynosi około 17 µm szerokości.
Tylko zewnętrzna warstwa włókien stykających się z wałkiem osiąga temperaturę wiązania. Wiązanie zależy zatem od powierzchni wałka, a nie od średniej temperatury wstęgi, a wszelkie lokalne zmiany temperatury powierzchni lub ciśnienia kontaktu bezpośrednio objawiają się jako zmiany jakości i wyglądu wiązania. Okno energetyczne między "niezwiązane" a "szkliste" często wynosi tylko 10–15 °C temperatury powierzchni przy stałym czasie przylegania, dlatego umiarkowany błąd profilu powoduje widoczny defekt na inaczej akceptowalnym wałku.
Korzyści z prawidłowej kontroli profilu
· Wyższy uzysk pierwszej jakości, ponieważ defekty są usuwane u źródła, a nie sortowane na nawijarce.
· Szersze okno procesu, dzięki czemu zmiany prędkości nie wymagają przepisania receptury.
· Dłuższe interwały czyszczenia, ponieważ jednolita temperatura powierzchni zmniejsza lokalną degradację.
· Niższe zużycie energii, ponieważ jednolity wałek nie wymaga podwyższonego punktu nastawczego do maskowania zimnej krawędzi.
· Udokumentowana podstawa dla każdej późniejszej decyzji o konserwacji.
Zastosowania i wrażliwość
Włókniny spunbond higieniczne i SMS są najbardziej wrażliwe na połysk, ponieważ defekt jest widoczny dla konsumenta. Tkaniny medyczne odrzucają przebarwienia. Media filtracyjne reagują przez przepuszczalność, ponieważ szklista plama ma zapadniętą porowatość. Geotkaniny tolerują zmienność wyglądu, ale są podatne na przypalenie przy niskich prędkościach, gdzie czas przylegania jest długi. Gatunki do wnętrz samochodowych odczytują zmienność połysku wzorzystego jako niedopasowanie koloru w gotowej części.
Porównanie materiałów
| Opcja |
Temperatura powierzchni |
Jednorodność |
Mocne strony |
Ograniczenia |
| Wałek stalowy ogrzewany olejem |
do 250 °C |
±2–3 °C |
Stabilny, duża masa termiczna |
Wolne nagrzewanie, straty na krawędziach |
| Wałek ogrzewany indukcyjnie |
do 275 °C |
±1–1,5 °C strefowo |
Szybka reakcja, kontrola strefowa |
Złożoność sterowania |
| Grzałka kasetowa lub prętowa |
do 200 °C |
±4–6 °C |
Niski koszt początkowy, modernizacja |
Nierównomierny na szerokich powierzchniach |
| Powłoka z twardego chromu |
— |
— |
Odporność na ścieranie, możliwość naprawy |
Szkli się przy nadmiernym polerowaniu |
| Powłoka ceramiczna |
— |
— |
Antyprzyczepność, wysoka odporność na ścieranie |
Wyższy koszt, specjalistyczna naprawa |
| Wałek dociskowy gumowy lub PU |
— |
— |
Równomierna szczelina, ochrona wzoru |
Dryf twardości i zużycia |
Porównanie zastosowań
| Zastosowanie |
Dominujący defekt |
Priorytetowa specyfikacja |
Drugorzędna |
| Spunbond higieniczny |
Pasma połysku na krawędziach |
Jednorodność ±1,5 °C |
Profilowanie pod obciążeniem |
| SMS medyczny |
Plamy przypaleń |
Czystość powierzchni, antyprzyczepność |
Protokół czyszczenia |
| Media filtracyjne |
Szkliste plamy |
Jednorodność szczeliny, kontrola styku |
Głębokość wzoru |
| Spunlace |
Połysk wzorzysty, ślady bębna |
Koncentryczność bębna |
Napięcie wstęgi |
| Geotkanina |
Przypalenie przy niskiej prędkości |
Zarządzanie czasem przylegania |
Reakcja grzania |
| Wnętrza samochodowe |
Niedopasowanie połysku |
Jednorodność na całej szerokości |
Spójność wykończenia |
Przewodnik wyboru
1. Szerokość robocza a szerokość powierzchni. Szerokość powierzchni musi przekraczać szerokość roboczą o zapas przycinania; efekty krawędzi znajdują się w tym marginesie. Wałek o szerokości równej wstędze zawsze będzie gorący na końcach.
2. Temperatura i szybkość nagrzewania. Indukcja reaguje w ciągu minut; systemy olejowe wymagają kontrolowanego rozgrzewania, aby uniknąć szoku termicznego.
3. Siła liniowa w N/mm. Przelicz na siłę całkowitą i potwierdź, że powłoka, łożyska i profilowanie są do niej przystosowane. Wałek kalandrujący indukcyjny do spajania termicznego powinien być dostarczony z rysunkiem profilowania.
4. Typ wałka dociskowego. Pokryty wałek dociskowy poszerza szczelinę i wyrównuje ciśnienie, ale wprowadza dryf twardości i ograniczenie temperatury.
5. Wytłaczany czy gładki. Powłoki wytłaczane wymagają określenia procentu powierzchni styku, głębokości i powłoki po wytłoczeniu — zobacz zakres Wałki do kalandrowania wytłaczającego dla opcji wzorów.
6. Dokumentacja. Mapa termiczna na gorąco, odbicie w szczelinie przy obciążeniu znamionowym, wykres bicia na gorąco, raport wyważenia, certyfikaty materiałowe.
Przewodnik po zakupach
Określ defekt, któremu zapobiegasz, a nie tylko wymiary. "Wałek kalandrujący, szerokość powierzchni 2600 mm" sugeruje produkt standardowy; "wałek kalandrujący do spajania termicznego, szerokość robocza 2500 mm, siła liniowa 80 N/mm, temperatura powierzchni 190 °C, jednorodność poprzeczna ±1,5 °C w temperaturze, profilowanie zgodnie z rysunkiem, TIR ≤0,02 mm na gorąco, G2.5 przy 350 m/min" sugeruje produkt inżynieryjny.
Nazwij testy odbiorcze i kto je nadzoruje. Jednorodność jest demonstrowana w stanie ustabilizowanym, w temperaturze produkcyjnej, wałek obracający się z prędkością 3–5 obr./min, w co najmniej 20 punktach na całej szerokości plus oba końce. Odbicie w szczelinie jest pobierane przy obciążeniu znamionowym z zamontowanym wałkiem dociskowym. Bicie jest rejestrowane w temperaturze. Klasa wyważenia odnosi się do maksymalnej prędkości roboczej.
Poproś o strategię odbioru na piśmie: rodzaj i grubość powłoki, narzędzia do czyszczenia, kompatybilność rozpuszczalników, temperatura czyszczenia. Zapytaj, ile szlifowań pozwala powłoka, zanim grubość powłoki lub głębokość hartowania spadnie poniżej specyfikacji. Poproś o listę części zamiennych, ponieważ wałek kalandrujący jest dostępny tylko tak, jak jego najsłabszy element pomocniczy.
Na koniec poproś o listę kontrolną uruchomienia — mapę termiczną, odbicie, bicie, odczyt połysku pierwszego artykułu. Większość nowych wałków, które nie spełniają oczekiwań, jest instalowana z założeniami starego profilowania i starym przesunięciem czujnika.
Analiza awarii
| Objaw |
Mechanizm |
Dowód |
Działanie |
| Pasma połysku na krawędziach |
Strefa krawędziowa powyżej temperatury środkowej |
Mapa w podczerwieni pokazuje końce gorące o 5–10 °C |
Zmniejsz nastawę krawędzi, zweryfikuj |
| Połysk w jednym pasmie |
Lokalny punkt wysokiego ciśnienia |
Odbicie pokazuje mocną linię |
Przeszlifuj, przeprofiluj |
| Powtarzająca się plama |
Osad, wgniecenie, bicie termiczne |
Odstęp równy obwodowi |
Wyczyść, sprawdź na gorąco, przeszlifuj |
| Przekątne zagniecenia |
Zmarszczka podwójnej grubości |
Sprawdź ścieżkę wstęgi powyżej |
Skoryguj napięcie i rozpórkę |
| Brązowa plama po postoju |
Namaczanie cieplne w trybie czuwania |
Dziennik postojów |
Otwórz szczelinę, schłodź do 120 °C |
| Żółknięcie na całej szerokości |
Powierzchnia powyżej zakresu degradacji |
Test przesunięcia czujnika |
Skalibruj ponownie, obniż nastawę |
| Połysk po zmianie prędkości |
Zwiększony czas przylegania |
Obliczenie czasu przylegania |
Zablokuj recepturę według prędkości |
Przewodnik konserwacji
Co zmianę: obejrzyj powłokę pod światłem skośnym, przetrzyj w temperaturze 60–80 °C kompatybilnym rozpuszczalnikiem, potwierdź, że szczelina otwiera się podczas postojów, zweryfikuj wyświetlacz w porównaniu z przenośnym wzorcem.
Tygodniowo: sprawdź złącze obrotowe pod kątem wycieków i wibracji, zweryfikuj kalibrację obciążenia szczeliny za pomocą folii ciśnieniowej, zarejestruj temperaturę powierzchni w pięciu pozycjach, sprawdź jakość przycinania krawędzi.
Miesięcznie: pełna mapa w podczerwieni w temperaturze, bicie w czterech stacjach, widmo wibracji łożysk, przegląd interwału czyszczenia w stosunku do liczby defektów.
Rocznie: weryfikacja profilowania na podstawie odbicia w szczelinie, pomiar grubości powłoki, kontrola wyważenia i decyzja o szlifowaniu na podstawie zmierzonego trendu bicia.
Studium przypadku: 40 mm pasmo połysku na linii spunbond o szerokości 3,2 m
Producent artykułów higienicznych przetwarzający spunbond o gramaturze 18 gsm przy prędkości 280 m/min zgłosił 40 mm pasmo połysku na obu krawędziach. Połysk był o 11 jednostek wyższy niż w środku, wytrzymałość na rozciąganie na krawędzi była o 14% wyższa niż w środku, a wytrzymałość na rozrywanie o 20% niższa. Złom z defektami powierzchni wynosił 4,1%.
Mapa w podczerwieni w temperaturze 190 °C pokazała, że zewnętrzne 120 mm działało o 9 °C za gorąco. Odbicie w szczelinie przy 70 N/mm pokazało ciśnienie na krawędziach o 12% niższe niż w środku — profilowanie wykonane dla mniejszego obciążenia. Strefy krawędziowe zostały obniżone o 8 °C, powłoka została przeprofilowana do rzeczywistej siły liniowej, a interwał czyszczenia skrócono z 24 do 8 godzin po znalezieniu osadów w tych samych pasmach.
Różnica połysku spadła z 11 do 3 jednostek w pierwszym dniu produkcji, rozpiętość wytrzymałości na rozciąganie krawędź-środek zawęziła się do 4%, a złom spadł do 0,9% w ciągu czterech tygodni. Żywica, prędkość i wzór pozostały niezmienione.
Często zadawane pytania
1. Czy połysk może pojawić się bez problemu z wytrzymałością?
Tak. Lekko szklista powierzchnia może wystąpić, gdy punkty wiązania pozostają prawidłowe, zwłaszcza na włóknach o małej grubości. Najpierw sprawdź wytrzymałość na rozrywanie i wydłużenie; jeśli się nie zmieniły, problem jest kosmetyczny, ale nadal widoczny dla klienta.
2. Dlaczego defekt pojawia się tylko na początku biegu?
Powłoka, wałek dociskowy i ścieżka wstęgi osiągają stabilną temperaturę w różnym tempie, więc pierwsze 50–200 m mogą pracować przy innej efektywnej temperaturze powierzchni. Rozgrzewaj z otwartą szczeliną, aż powierzchnia będzie w odległości 3 °C od punktu nastawczego.
3. Mój punkt nastawczy to 165 °C przy punkcie topnienia 163 °C. Dlaczego przypalenie?
Ponieważ wyświetlana wartość nie jest temperaturą powierzchni styku. Czujnik zamontowany w czopie lub podpowierzchniowy zazwyczaj odczytuje o 6–12 °C za nisko, co daje rzeczywistą temperaturę powierzchni bliską 175 °C. Zweryfikuj za pomocą termopary kontaktowej w trzech pozycjach.
4. Czy lustrzane wykończenie powoduje połysk?
Może. Bardzo drobne wykończenie poprawia transfer ciepła, ale zwiększa przyczepność stopionego polimeru, zwiększając narastanie i transfer połysku. Kontrolowane Ra 0,2–0,3 µm z powłoką antyadhezyjną jest lepszym kompromisem.
5. Jak oddzielić błąd profilowania od nierównomiernego ogrzewania?
Błędy profilowania są symetryczne, wpływają równo na obie krawędzie i nie reagują na zmiany nastaw strefowych. Błędy termiczne reagują w ciągu kilku minut. Odbicie w szczelinie rozróżnia je w jednym pomiarze.
6. Czy przypalenie jest zawsze winą wałka?
Nie. Nadmiernie wysuszona wstęga, zanieczyszczony regranulat i aglomeraty z masterbatchu przypalają się w normalnej temperaturze powierzchni. Jeśli defekt podąża za partiami materiału, a nie pozycją wałka, sprawdź żywicę i suszarkę.
7. Jaka temperatura podczas postoju?
Poniżej punktu mięknienia — około 120 °C dla wstęg polipropylenowych, ze szczeliną otwartą i wałkami pracującymi na biegu jałowym. Zweryfikuj dla rzeczywistego polimeru osłonowego, ponieważ osłony z kopolimeru PET miękną znacznie poniżej 120 °C.
8. Kiedy należy przeszlifować powłokę?
Na podstawie trendu bicia, a nie kalandra. Gdy gorące TIR przekracza 0,03 mm, lub gdy strefowanie nie jest już w stanie skorygować zmienności połysku, należy wykonać szlifowanie. Śledź pozostałą grubość powłoki, aby zaplanować wymianę.
Wnioski
Połysk i przypalenie są decydowane w milisekundach na powierzchni wstęgi, co czyni je problemem specyfikacji, a nie problemem receptury. Sekwencja, która działa: zmapuj temperaturę powierzchni na gorąco, pobierz odbicie w szczelinie pod obciążeniem, zmierz połysk i wytrzymałość na rozrywanie na tej samej próbce, a następnie zmień jedną zmienną i zarejestruj wynik. Podstawy inżynieryjne znajdują się w przewodniku Wałki grzewcze z ogrzewaniem indukcyjnym, zakresy wałków dla każdego etapu procesu są wymienione w sekcjach Wałki do włóknin spunbond i Wałki do włóknin spunlace. Tam, gdzie problemem jest narastanie, a nie profil termiczny, powierzchnia Wałek z powłoką ceramiczną zmienia zachowanie przyczepności, Wałek kalandrujący z ogrzewaniem indukcyjnym skraca czas reakcji przy uruchamianiu, a szersza sekcja Przemysł włóknin obejmuje sąsiednie etapy procesu. Połysk związany ze wzorem na sieciach hydroentanglowanych zazwyczaj pochodzi z powłoki Bęben spunlace lub z Wałka wytłaczającego poniżej.
Powiązane lektury
· Zakresy produktów: Wałki do włóknin spunbond, Wałek ciągnący chromowany, Wałek cylindryczny
· Tło procesu: Przemysł włóknin, Blog branżowy
· Doświadczenie z szerokimi powierzchniami: Chłodnice walcowe chromowane: linia BOPP 7,4 m

 Twoja wiadomość musi mieć od 20 do 3000 znaków!